


 全景工厂


微信客服
微信公众号

抖音视频
2026-10-08 16:28:02
定制3D打印手板,核心是把“用途、图纸、工艺、材料、公差、后处理和保密”说清楚,避免做出来好看但不能用,或能用但成本过高。
先明确手板用途。外观验证重点看表面、颜色、纹理和细节还原,通常选SLA光敏树脂或FDM的PLA/PETG;装配验证要看尺寸、间隙、卡扣、螺丝柱和按键手感,常用SLA类ABS树脂、ABS、尼龙SLS或CNC;功能验证要看强度、耐温、跌落、耐磨,优先考虑尼龙SLS、ABS、PETG、碳纤维增强材料,必要时改用CNC或金属打印。
图纸文件要规范。最好提供STEP、IGES、STL或OBJ等3D文件,模型必须封闭、无破面、无法线反转,单位统一为毫米。如果有装配关系,要标注关键尺寸、配合公差、螺纹规格、外观面和非外观面。单件STL里不要混放多个零件,复杂装配最好分件提供,并说明组装方式。
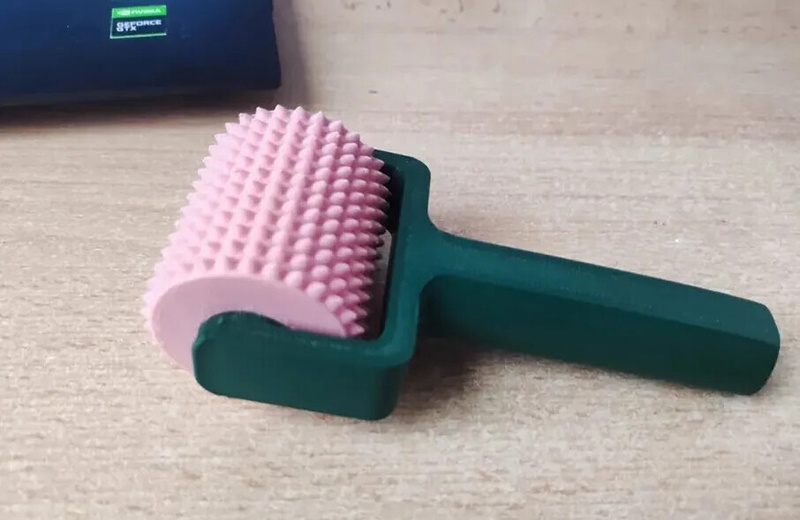
设计时要考虑3D打印的可制造性。薄壁一般建议不低于0.8mm到1.2mm,细小悬臂、尖角、发丝状结构容易断裂,需要加厚或加圆角。活动件、卡扣、轴孔配合必须预留间隙,不能直接按理论尺寸设计,因为3D打印通常有±0.1mm左右的尺寸波动,FDM可能更大。大尺寸件要确认打印机行程,必要时拆件并设计定位孔或螺丝柱。空心件要留排粉孔或排树脂孔,避免内部残留材料。
工艺和材料要按目标匹配。高精度外观件选SLA树脂,表面细腻、细节好,但较脆、不耐高温;需要把玩、装配或受力的件可选尼龙SLS、ABS、PETG;柔性部位可选TPU或柔性树脂;透明件可选透明树脂、PMMA或PC,但后处理难度更高。如果后续可能转硅胶复模或小批量,设计时尽量预留拔模角,减少后期改模成本。
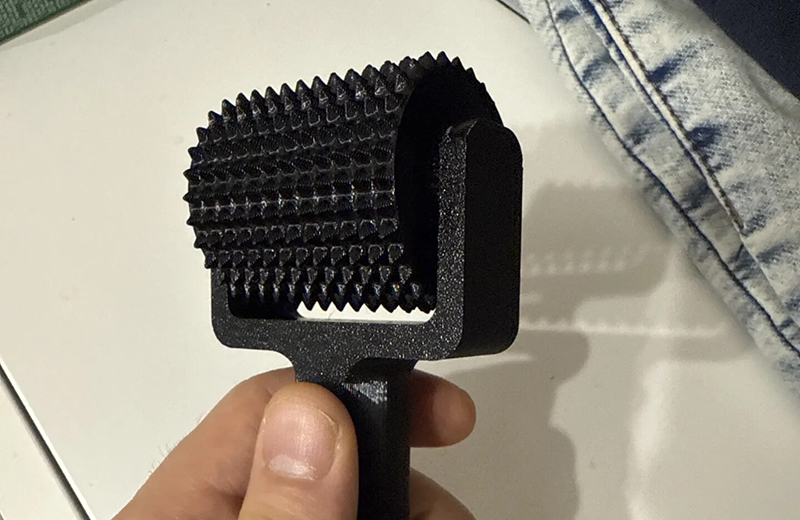
后处理要提前约定。基础处理包括去支撑、打磨、清洗、二次固化;外观件可能需要补土、喷漆、丝印、电镀、橡胶漆或哑光/高光处理。喷漆会增加涂层厚度,装配位要预留余量;树脂件烘烤温度不宜过高,避免变形;尼龙件喷漆前通常需要做表面活化处理。如果只是功能验证,内部层纹和非外观面可以不打磨,能明显降低成本。
下单前要和供应商确认交期、改样次数、报价是否含后处理、运输包装方式,以及是否签订保密协议,尤其是未发布产品。收货时要按清单验收:外观是否有裂纹、变形、支撑痕;关键尺寸是否达标;装配是否顺畅;颜色是否符合色号或样品。建议保留一份确认样,作为后续改模或量产参考。